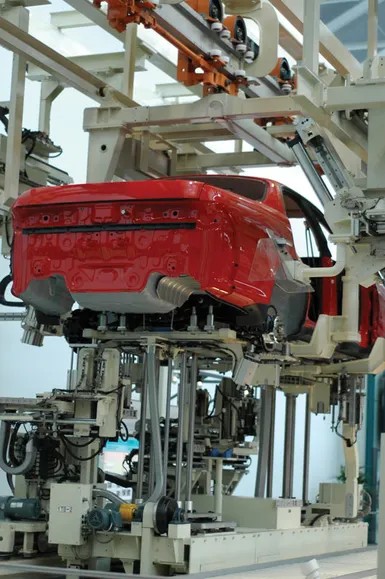
Автомобіль, що сходить із конвеєра, — це лише знімок складної виробничої системи. По суті, це будь-який спосіб, яким галузь перетворює ресурси на відчутні товари чи послуги. Це процес змін. Праця, капітал та земля є вхідними параметрами. Обладнання, матеріали та гроші – інструментами. Результат має бути корисним.
Економісти називають ці вхідні параметри факторами виробництва. Виробничі менеджери часто спрощують їх до п’яти М: люди, машини, методи, матеріали та гроші. Різниця має семантичний характер, але реальність залишається фізичною. Ресурси змінюють власників та форму. Витрачається простір. Капітал розміщується.
Потік матеріалів та інформації
Виробничі системи не статичні. Вони визначаються потоками.
Перший — фізичний потік. Коли сировина надходить, вона піддається обробці. На виході виходять готові вироби. Цей рух обмежений потужністю. Затори на виробничих площах знижують обсяги випуску. Ви не можете продати те, що не можете перемістити.
Другий – інформаційний потік. Фізичні продукти супроводжуються документацією, цифровими сигналами та інструкціями. Цей канал має свої обмеження щодо пропускної спроможності. Вузькі місця можуть виникати, коли дані передаються повільніше, ніж працює складальна лінія. Завдання виробничого менеджера – збалансувати ці потоки. Система повинна бути спроектована та контролюватись таким чином, щоб забезпечувати прийнятний обсяг випуску.
Якість як жорстке обмеження
Потужність – не єдине обмеження. Важлива також якість.
Продукт визначається як можливістю його виготовлення. Він оцінюється за об’єктивними критеріями. Зовнішній вигляд має значення. Важлива продуктивність. Міцність відіграє ключову роль. Придатність впливає довгострокову цінність. Своєчасна доставка є частиною самого продукту. Вартість визначає життєздатність. Документація підтримує продаж.
Система, яка виробляє дешеві вироби, що ламаються за тиждень, не є успішною виробничою системою. Якість – вирішальна особливість. Це такий самий обмежуючий фактор, як і потужність.
Партне виробництво: модель майстерні
Існує три основні типи виробничих систем.
Перший – “партна система”. Цей метод використовує обладнання загального призначення. Він виробляє невеликі партії. Специфікації варіюються від партії до партії. Певна кількість продукту проходить через етапи як єдине ціле. Наприкінці циклу весь обсяг виходить одночасно.
Це часто називають майстерньою (job shop).
Приклади всюди. Спеціальні верстати потребують унікального налаштування. Тяжке будівельне обладнання проводиться на замовлення. Спеціальні хімікати потребують унікальних рецептур. Перероблені продукти харчування різняться за рецептами. У сфері послуг великі страхові компанії опрацьовують претензії партіями. Кожна претензія – це «замовлення». Кожен замовлення має свої особливості. Система обробляє їх групами.
Цей підхід забезпечує гнучкість. Він погано справляється із великими обсягами. Партенні системи не можуть ефективно виробляти мільйони ідентичних одиниць. Але для різних продуктів із невеликим обсягом це норма.
Наступний тип – безперервне виробництво. Це зовсім інша система.
Як безперервні системи виробництва знижують витрати
Безперервні виробничі системи характеризуються процесами. Сировина та компоненти проходять через фіксовану послідовність операцій. Більшість інших виробів з тієї ж сімейної групи йдуть цим же шляхом. Головна мета – обсяг. Висока продуктивність потребує спеціального обладнання та суворих методів. Ці обмеження не довільні. Вони існують зниження собівартості одиниці виробленої продукції.
Коли ви збираєте автомобіль, пральну машину або персональний комп’ютер, ви часто бачите системи, які працюють безперервно. Це конвеєрні системи. Вони є основою масового виробництва. Логіка проста. Розділіть роботу. Розбийте складні завдання на дрібніші частини, що повторюються. Співробітники можуть швидко освоїти ці деталізовані операції. Ефективність слідує за швидкістю.
Саме у цій фрагментації праці криються економічні вигоди. Це знижує потребу у висококваліфікованих майстрах кожному робочому місці. Натомість спираються на стандартизовані процеси, які може виконувати будь-який навчений співробітник. Результатом є передбачуваний випуск продукції. Як тільки система починає працювати, вона стає стійкою та важкозруйнованою.
Чому компанії обирають цей підхід замість пакетної обробки? Тому що амортизація спеціального обладнання потребує випуску мільйонів одиниць продукції. Якщо ви робите 10 телевізорів, вам знадобляться різні інструменти. Якщо ви випускаєте десять мільйонів, вам потрібний єдиний оптимізований потік. Компромісом є гнучкість. Зміна конструкції продукту потребує зупинки усієї виробничої лінії. Однак для стандартизованих виробів безперервна система, як і раніше, є найбільш ефективним способом підтримки низьких цін та високої доступності.
Пакетна обробка та процеси: підхід «одиничного екземпляра»
Ми вже бачили, як пакетна обробка та безперервні складальні лінії домінують на сучасних заводах. Вони всюди часто працюють разом. Розглянемо чіп у вашому мобільному телефоні. Тисячі крихітних інтегральних схем наносяться на велику кремнієву пластину. Вони проходять десятки, або навіть сотні рівнів обробки, діючи як команда. Тільки наприкінці вони поділяються. Потім окремі чіпи надходять на безперервну лінію, де вони з’єднуються з резисторами, конденсаторами та іншими компонентами, утворюючи функціональні вузли. Це добре працює. Це процес, що повторюється. Це очікувано.
Але не все можна збудувати таким чином.
Якщо всі продукти унікальні
Третій тип – це проектна система. Або, як її часто називають у галузі, підхід «одиничного екземпляра». Йдеться про виробництві 10 000 одиниць однієї й тієї продукції. Йдеться створення одного унікального об’єкта. Ми говоримо про хмарочос, авіаносець або перший прототип нового цивільного літака. У деяких випадках це може бути суперкомп’ютер, спеціально налаштований для певної лабораторії.
Головна особливість тут – унікальність. Один і той самий процес ніколи не повторюється. Ресурси, такі як робоча сила, матеріали та обладнання, збираються для конкретного завдання, а потім розбираються. Немає потреби в реорганізації, бо нема чого реорганізовувати. “ЛІНІЯ” – це тимчасовий майданчик.
Контроль витрат серед хаосу
Кожен проект унікальний, тому стандартні виробничі метрики не завжди застосовні. Якщо у вас є лише один екземпляр, ви не можете легко розрахувати собівартість одиниці продукції. Ця невизначеність створює ризики. Розширення обсягів робіт або непередбачені технічні збої можуть значно збільшити витрати.
Тому для цього середовища було розроблено спеціальні методи управління. Це не просто загальні управлінські навички. Це структурні методи, призначені для утримання виробничих витрат у межах розумних заздалегідь визначених лімітів. Без такого контролю поодинокі вироби легко виходять за рамки бюджету та втрачають комерційну життєздатність. Наша мета — не лише завершити будівництво кораблів та будівель. Ідеться про те, щоб зробити це, не довівши організацію до банкрутства.
Для одиничних виробів ресурси збираються лише один раз. Керівникам потрібно бути дуже уважними.
Цей підхід потребує іншого мислення, ніж заводі. Він вимагає гнучкості, суворого планування та постійного моніторингу. Навігація важливіша за темп. Ви прокладаєте маршрут через незвідану територію.
Як ці команди стежать за прогресом без надійних історичних даних? Вони не можуть. Вони оцінюють. Вони контролюють. Вони коригують. Це складна операція. Коли все виходить, створюється щось особливе. Коли зазнає невдачі, настає катастрофа.
Тут немає середини. Або ви можете здати унікальний продукт у строк та в рамках бюджету, чи ні. Тиск унікальний. Як і продукт.
Розмір будівлі складання транспортних засобів
Всередині будівлі збирання транспортних засобів (VAB) у Космічному центрі Кеннеді шатл «Атлантіс» ширяє в повітрі, чекаючи на свого останнього супутника. Зовнішній паливний бак та твердопаливні прискорювачі ще не підключені. Настає момент тиші перед тим, як ця величезна сукупність деталей стане єдиним смертоносним агрегатом, здатним вийти на орбіту.
Сама будівля незвичайна.
Це одна з найбільших конструкцій на Землі, яка спочатку спроектована для ракети «Аполлон-Сатурн-5».
Тут налічується близько 3,7 мільйона кубічних метрів простору, що не використовується.
Це приблизно 130 мільйонів кубічних футів. Його розміри важко уявити, поки ви не опинитеся всередині.
Ергономічний масштаб, необхідний адаптації таких транспортних засобів, рідко обговорюється поза технічного світу.
VAB має близько 3,7 мільйонів кубічних метрів простору і спочатку був побудований для «Сатурна-5».
Цей об’єкт відображає економічні та логістичні цілі певної доби. Будівництво в таких масштабах вимагає капіталу, що виходить за межі стандартних бізнес-моделей. Це не ефективність у традиційному сенсі. Йдеться про можливості. Вартість будівництва та обслуговування таких споруд астрономічна, але вони є однією метою: виводити людей у космос.
Образ Атлантиса, що висить там, є іконічним, але справжня історія криється в інфраструктурі. VAB – це не просто склад. Це завод із виробництва ракет. Всі болти, дроти та панелі обробляються в середовищі з контрольованою температурою. Необхідна точність відповідає фінансовій точності, яка потрібна при управлінні такими проектами.
Космічний центр Кеннеді, як і раніше, є центром активності. Уроки епохи VAB залишаються актуальними для сучасних аерокосмічних компаній. Витрати високі. Високий ризик. Висока маржа прибутку. Ця будівля є свідченням можливостей, які можуть принести великі ресурси. Це фізичне здійснення інвестицій у незвідане.
Програма шатлів завершилася кілька років тому. VAB, як і раніше, актуальний. З’явився новий корабель. Хоча моделі складання змінилися, потреба у масштабній інтеграції зберігається. Питання вже не в тому, щоб звести найбільшу будівлю. Йдеться про те, щоб зробити ракети доступними. Економіка змінилася. Інженерія розвинулася. Структура збережена.